


 En

PET-releasefilm krijgt zelden de hoogste factuur op een stuklijst, maar bepaalt wel of een stanslijn schoon loopt, of een etiket loslaat zonder klapperen en of een rol tape afwikkelt zonder te blokkeren. Op het moment dat een converter een liner specificeert, komt er vrijwel onmiddellijk één vraag: enkelzijdig of dubbelzijdig?
Het antwoofd is niet simpelweg één of twee gecoate gezichten. Als u van één enkel siliconenoppervlak naar twee gaat, verandert het chemiebudget, het uithardingsvenster, de wikkelspanning en de twee waarden waar uw productieteam naar leeft: uniformiteit van de siliconencoating en loskracht. In deze handleiding wordt uitgelegd hoe de twee constructies verschillen, waar uniformiteit ertoe doet, en hoe je de loskracht binnen een werkvenster kunt vasthouden.
Wat enkelzijdige en dubbelzijdige PET-releasefilm eigenlijk zijn
Een PET-losfilm is een polyester drager, doorgaans 12 tot 100 micron dik, die een uitgeharde siliconenlaag vasthoudt waarvan de lijm netjes loslaat. Het polyester zorgt voor maatvastheid en treksterkte; de siliconen zorgen voor de lage oppervlakte-energie die gecontroleerd pellen mogelijk maakt. Het aantal siliconenvlakken is het enige structurele verschil tussen de twee families, en dat verschil loopt door tijdens het hele conversieproces.
Enkelzijdige constructie
Eén gezicht bevat siliconen. De achterkant behoudt zijn polyesterkarakter en kan effen gelaten worden, een coronabehandeling ondergaan voor bedrukking en hechting, of gemodificeerd worden voor eenvoudiger gebruik. Omdat de niet-gecoate zijde inkt, coatings en kleefstoffen accepteert, dient een enkelzijdige voering vaak als losoppervlak en als printbaan. Daarom domineert deze de etikettering, membraanschakelaar en medisch patchwerk.
Dubbelzijdige constructie
Beide zijden bevatten siliconen, meestal op twee verschillende afgifteniveaus. De folie wordt een echte drager: hij kan aan de ene kant loskomen van een lijm terwijl hij aan de andere kant nog loskomt van de lijm, of van een rol afrollen en in dezelfde gang opnieuw worden gelamineerd. Dubbelzijdige voeringen vormen de ruggengraat van dubbel gecoate tapes, transferkleefstoffen en gestanste stapels.
Waarom de uniformiteit van de siliconencoating de loskracht bepaalt
Loslaatkracht is de lostrekkracht die nodig is om een lijm van het siliconenoppervlak te trekken, normaal gesproken uitgedrukt in gram per 25 mm en gemeten bij 180 graden met een standaardtape onder gecontroleerde temperatuur en vochtigheid. Het is een gemiddelde waarde, en gemiddelden kunnen veel verbergen.
Wat deze gemiddelde betekenis geeft, is de uniformiteit van de coating: hoe gelijkmatig het siliconengewicht over het web en langs de rol wordt verdeeld. Typische vachtgewichten liggen tussen ongeveer 0,3 en 1,5 g/m2 per oppervlak, afhankelijk van het beoogde loslaatniveau. Een verschil van een paar honderdsten van een gram klinkt triviaal, maar siliconen werken in een extreem dun laagje en kleine gewichtsverschillen worden meetbare verschillen in schil.
Uniformiteitsproblemen hebben herkenbare handtekeningen. Strepen en ribbels zorgen ervoor dat banden strakker en losser loskomen, waardoor een gestanste label ongelijkmatig loslaat. Door gaatjes en niet-gecoate plekken kan de lijm zich aan het polyester hechten, waardoor scheuren en resten ontstaan. De zware randen van de kraalcontrole bij de coatingkop geven een rol twee persoonlijkheden: een volgzaam centrum en koppige randen.
Loslaatkracht is het getal op het specificatieblad. De uniformiteit van de coating maakt dat aantal herhaalbaar vanaf de eerste tot de laatste meter van een rol.
Testprogramma's combineren daarom twee metingen: een afpeltest voor de loskracht en een controle van het gewicht van de vacht, vaak door röntgenfluorescentie, in kaart gebracht over het web en langs de rol. Als de twee het eens zijn, is het proces onder controle. Prestaties van PET-folie met siliconencoating hangt veel meer van die combinatie af dan van een enkele wijziging in de formulering.
Release Force Control: hoe de twee ontwerpen verschillen
Enkelzijdige films: één interface om af te stemmen
Met één siliconenvlak is er één release-interface om af te stemmen. Producenten passen de siliconenchemie aan, ongeacht of gemakkelijk middelmatig or strak , samen met het gewicht van de vacht, om een beoogde peeling te bereiken. De mate van uitharding is net zo belangrijk als het gewicht van de laag: een te weinig uitgeharde laag laat mobiele siliconenketens achter die in de lijm migreren, terwijl een te veel uitgeharde of zwaar geaddiseerde laag de loskracht naar beneden kan drukken. Omdat slechts één zijde gecoat is, is blokkeren zelden een probleem en draait de rol met normale spanning.
Dubbelzijdige films: twee interfaces en een differentieel
Een dubbelzijdige film moet twee releasewaarden tegelijk controleren, en de relatie daartussen is het hele punt. Bij een differentiële constructie is het ene vlak strak en het andere gemakkelijk. Wanneer de lijm wordt gelamineerd, moet de makkelijke kant als eerste loslaten en bij het blootgestelde oppervlak blijven, terwijl de strakke kant de liner vasthoudt tot de uiteindelijke toepassing. Keer die relatie om en de liner delamineert op het verkeerde moment van de verkeerde kant.
Verschillen lopen gewoonlijk van enkele grammen per 25 mm tot een krap-tot-makkelijke verhouding van bijna 3 op 1, afhankelijk van de lijm. Beide zijden moeten worden uitgehard en beide moeten uniform zijn, aangezien elke onbalans tussen de twee coatingpassages een onbalans in de voltooide tape wordt. Siliconen-op-siliconen contact op de rol maakt de wikkelspanning, randkwaliteit en rolhardheid ook belangrijker dan bij een enkelzijdig product.
Vergelijking van enkelzijdige en dubbelzijdige films
De onderstaande tabel vat de afwegingen samen die er het meest toe doen bij het schrijven van een specificatie.
| Kenmerk | Enkelzijdige PET-releasefilm | Dubbelzijdige PET-releasefilm |
|---|---|---|
| Siliconen gezichten | Eén | Twee, meestal op verschillende releaseniveaus |
| Laat krachtvariabelen los | Vachtgewicht, uithardingsgraad, siliconentype | Hetzelfde, plus de verhouding tussen de twee gezichten |
| Typisch vachtgewicht | 0,3 tot 1,5 g/m2 aan één zijde | Hetzelfde bereik op elk vlak |
| Achterkant | Gewoon, bedrukbaar, corona-behandeld of slip-gemodificeerd | Siliconen gecoat en niet-klevend |
| Blokkerend risico | Laag | Hoger, heeft spanning en randcontrole nodig |
| Relatieve materiaalkosten | Laager silicone consumption | Hoger siliconengebruik en kwaliteitscontrole in twee stappen |
| Typische toepassingen | Etiketten, beschermende maskering, bedrukking, membraanschakelaars, medische patchvoeringen | Dubbel gecoate tapes, transferfilms, gestanste stapels, zelfopgewonden materialen |
| Uniformiteitsgevoeligheid | Hoog | Zeer hoog, omdat beide zijden aan de specificaties moeten voldoen |
Meestal bepalen drie vragen de keuze. Moet de lijm van meer dan één zijde in het eindproduct loslaten? Zo ja, ga dan dubbelzijdig. Moet de achterkant inkt, lijm of een coating accepteren? Zo ja, ga voor enkelzijdig. Wordt de liner één keer verwijderd, in één richting, op één station? Zo ja, dan doet enkelzijdig het werk met minder siliconen en minder risico.
Niet elke klus heeft een polyester liner nodig. Voor etikettenmateriaal dat met gematigde snelheden wordt gesneden en aangebracht, kan een papieren liner de voordeligere route zijn, en gecoate papieren release-liners blijven de standaard bij veel etiket-, druk- en verpakkingsbewerkingen.
 Copperplate Paper Release-papier voor filmlabels Gecoate papieren release-liner met goede stijfheid en gladheid, verkrijgbaar met enkel- of dubbelzijdige coating en breedtes van 500–1600 mm voor filmetiketten. Bekijk Product →
Hoe u een PET-releasefilm specificeert
Neem deze zaken mee naar het gesprek met uw leverancier:
- Dragerdikte en de trek- of maatstabiliteit die het web moet behouden.
- Beoogde loslaatkracht in gram per 25 mm, met de genoemde testtape en afpelhoek.
- Het toegestane bereik van de loskracht, niet alleen een enkele doelwaarde.
- Het aantal siliconengezichten en voor dubbelzijdige film de verhouding strak tot gemakkelijk.
- Vachtgewicht en de uniformiteitstolerantie die u op internet accepteert.
- Of de achterkant bedrukbaar, corona-behandeld of slip-gemodificeerd moet zijn.
- Rolbreedte, kerngrootte, wikkelrichting en maximale rollengte.
- Verwachtingen voor opslag en houdbaarheid, doorgaans zes tot twaalf maanden in een droog, gematigd magazijn.
Waar de loskracht stabiel moet blijven over verschillende lijmchemie heen, is een leverancier die het laaggewicht en de uithardingscontrole kan documenteren meer waard dan een leverancier die alleen een lagere prijs vermeldt. Van lichte naar zware release is een specificatieoefening, geen gok.
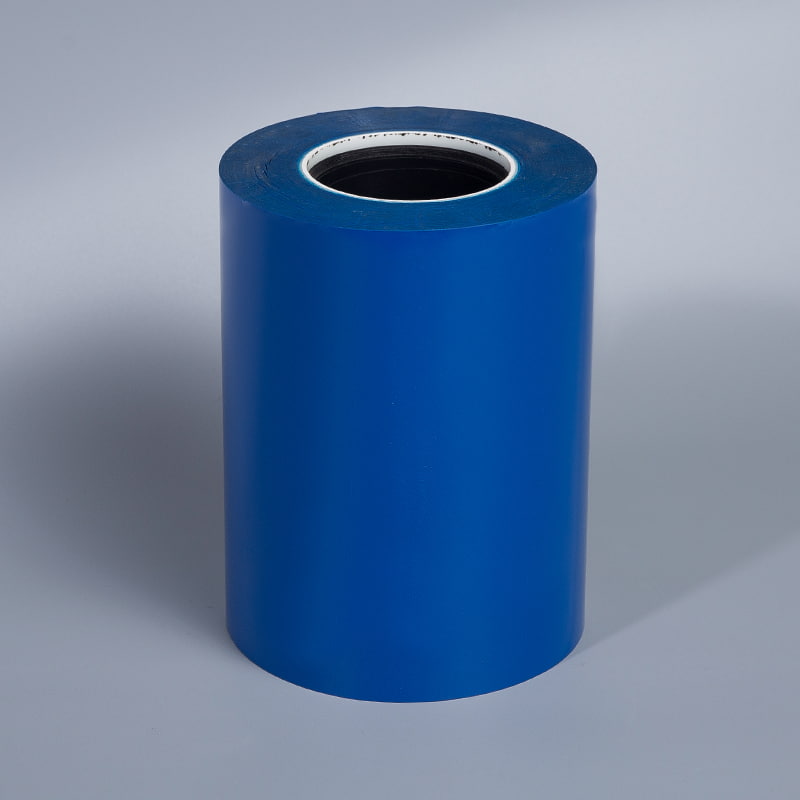 PET-releasefilm voor afdrukken, lijmen en stansen PET-folie met siliconencoating, enkel- of dubbelzijdig verkrijgbaar, in 12–100 µm, met stabiele lossing, hoge transparantie en gladde rollen voor verwerking. Bekijk Product →
Veelgestelde vragen
Vraag 1: Wat is het belangrijkste verschil tussen enkelzijdige en dubbelzijdige PET-releasefilm?
Enkelzijdige film draagt siliconen aan de ene kant en laat de andere kant beschikbaar voor bedrukken, coaten of lijmen. Dubbelzijdige film bedekt beide zijden, meestal op twee verschillende losniveaus, zodat de lijm in een gecontroleerde volgorde van beide zijden kan worden verwijderd.
Vraag 2: Hoe wordt de loskracht gemeten op PET-losfilm?
De meeste specificaties maken gebruik van een 180 graden afpeltest met een standaard tape op een vaste snelheid, waarbij de resultaten worden gerapporteerd in grammen per 25 mm. Omdat het resultaat afhankelijk is van de lijm, de verblijftijd en de omgevingsomstandigheden, horen de testtape en de testomstandigheden in de specificatie naast het nummer.
Vraag 3: Waarom verandert de vrijgavekracht tijdens opslag?
Veelvoorkomende oorzaken zijn onvoldoende uitgeharde siliconen, migratie van siliconen met een laag molecuulgewicht in de lijm, weekmakers die uit de lijm verdwijnen en warme opslag. Een goed gecontroleerd product dat in een gematigd pakhuis wordt bewaard, behoudt zijn loskracht doorgaans zes tot twaalf maanden.
Vraag 4: Kan een dubbelzijdige film een enkelzijdige voering vervangen?
Soms kan het tweede siliconenoppervlak echter geen bedrukking of lijm accepteren, wat de kosten en het risico op verstopping met zich meebrengt. Als slechts één oppervlak ooit loslaat, is enkelzijdige film normaal gesproken de betere technische keuze.
Enkelzijdige en dubbelzijdige PET-releasefolie beantwoorden verschillende vragen. Je vraagt je af hoe weinig siliconen het werk kunnen doen; de andere vraagt hoe twee releasewaarden achter elkaar kunnen werken. In beide gevallen geldt dezelfde discipline: definieer het loskrachtvenster, verifieer het laaggewicht dat dit oplevert en bevestig dat de coating uniform is over het hele web en langs de rol. Doe dat, en de liner is niet langer een variabele in uw proces.


